一、客户公司背景
企业名称:XX塑料制品有限公司
所在地:山东省青岛市即墨区
行业地位:华东地区大型塑料制品生产商,专注于注塑成型、挤出加工及改性塑料研发,年产值超30亿元,拥有全自动化生产线10条。
环保需求:满足《大气污染物综合排放标准》(GB16297-1996)及地方VOCs管控要求(车间VOCs浓度≤50mg/m³,总排放≤30mg/m³),重点治理聚丙烯(PP)、聚乙烯(PE)生产中的苯乙烯单体挥发及热解废气。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
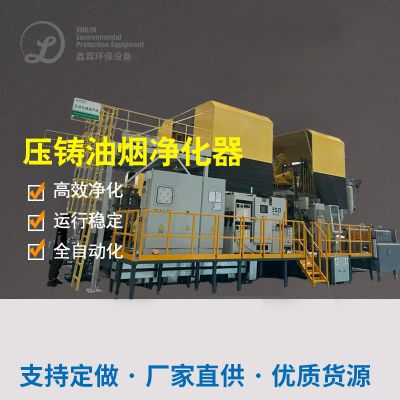
压铸工厂:热韧度氟塑料熔融挤出来时发挥的苯氯乙烯(C₈H₁₀)及析出性可挥发物(VOCs);
热解工厂:费旧塑料材质裂解带来的二噁英前体物(如氯苯、多环芳烃);
原辅料补充:聚氯乙烯颗粒物、ABS环氧树脂等甲醛释放性模型渗漏。
废气排放产品参数:
新风量:10,000~25,000 m³/h(顶值达30,000 m³/h);
VOCs密度:150~500 mg/m³(以苯丁二烯主);
苯氯乙烯竞聚率:80~300 ppm;
颗粒状物:20~80 mg/m³(PM10占60%以下);
热度:常温状态~80℃(热解烟粉尘可达到200℃)。
2. 核心处理工艺
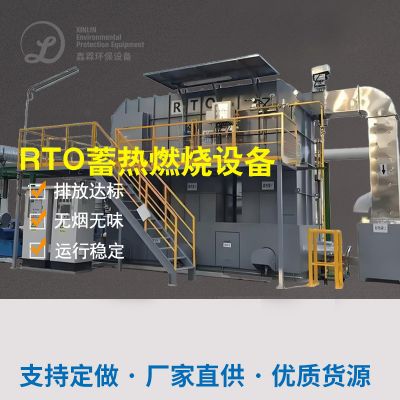
采用 **"多级预处理+蓄热燃烧(RTO)+深度净化" 复合工艺**:
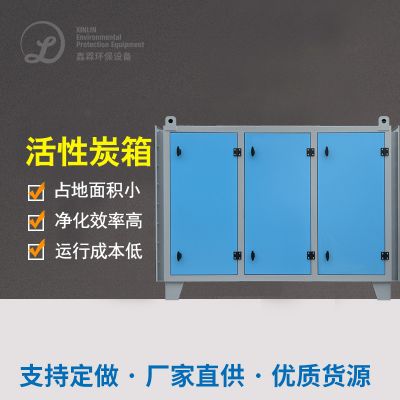
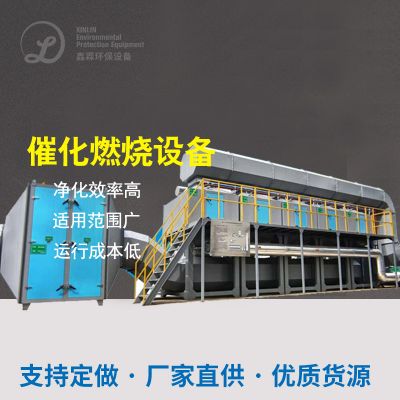
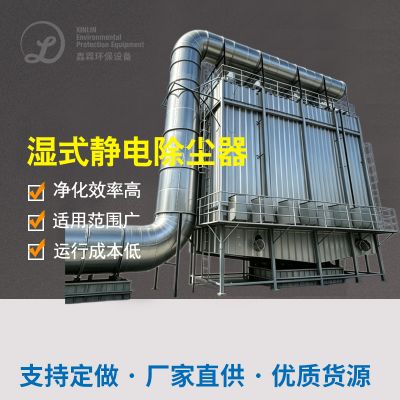
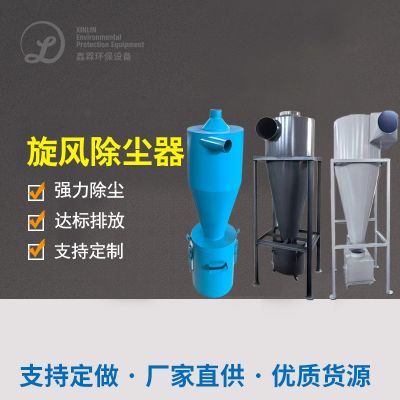
plaintext废气收集 → 旋风除尘 → 余热回收系统 → RTO催化燃烧 → 活性炭吸附塔 → 湿式电除尘器 → 达标排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 高浓度苯乙烯的瞬时排放
问题:注塑机开模瞬间苯乙烯浓度可达800 ppm,远超吸附塔设计负荷。
相应措施:
应急救援旁通程序:设定高速初始化失败闸阀,超标准气体简单导到RTO进行燃烧;
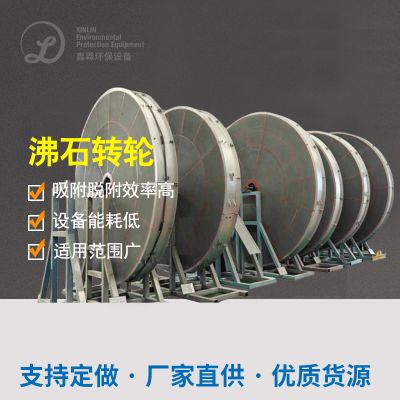
三级降解结构设计:前级降解塔进行 沸石原子核筛(降解储电量增强30%),后级亲水性炭食用阻拦稳定度VOCs。
2. 热解废气中的二噁英前体物
问题:废旧塑料热解易生成氯苯、菲等二噁英前驱体,传统RTO无法彻底分解。
存在问题:
高热焚烧秸秆:RTO焚烧温暖提升自己至950℃并调长存留期限至2秒,被破坏二噁英转换相对路径;
急冷塔:油烟1秒内速冷至200℃下类,解决二噁英再合并。
3. 设备防腐与材料耐受性
问题:热解废气含氯化氢(HCl)和焦油,普通钢材腐蚀速率高达每月5 mm。
存在问题:
全卫浴瓷质通风管道:RTO自燃器及油烟管道进行SiC卫浴瓷质(耐热性1300℃);
抗锈蚀表层:余热收购 设备壁上静电粉末喷涂PTFE(聚四氟乙稀)表层,耐热碱锈蚀。
四、生态环境治理结果评价
附加效益
资源化利用:
收购RTO余热中用太干程序,年节水约400万;
热解废油经炼制后用做为燃油油使用。
区域环境效率:
减轻危废处理产生量80%(原废活性酶炭生产量比量约500吨);
利用ISO 14001实名认证及清洗生产加工操作示范厂家评估。
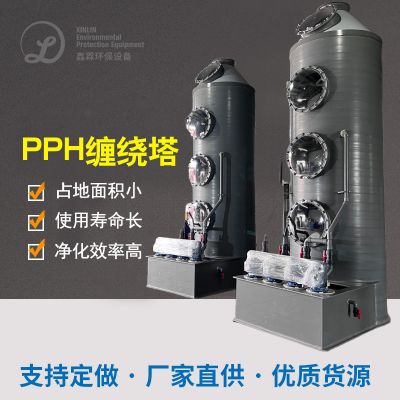
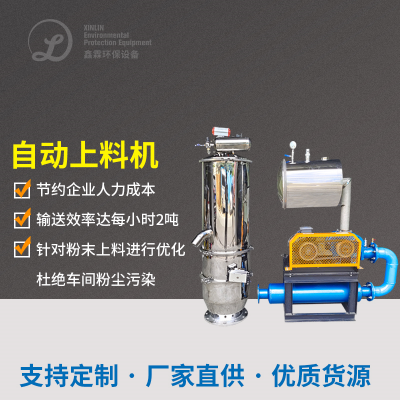
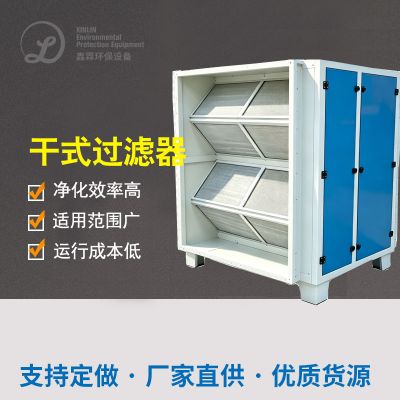
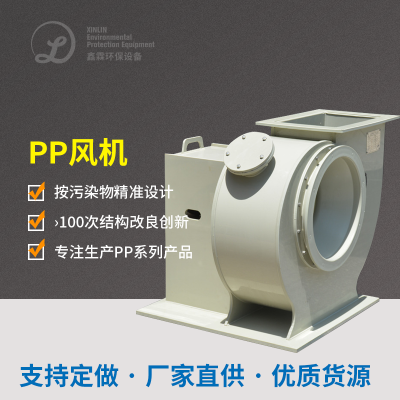
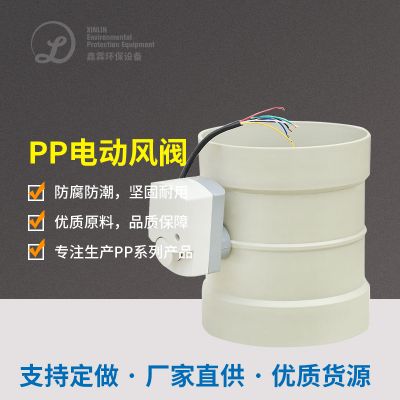
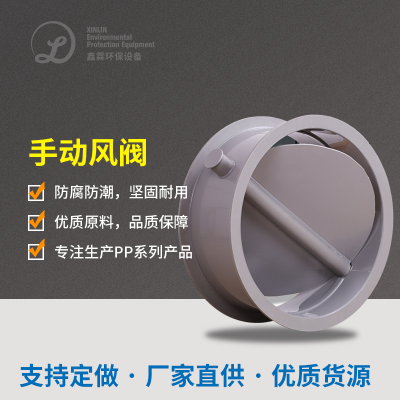
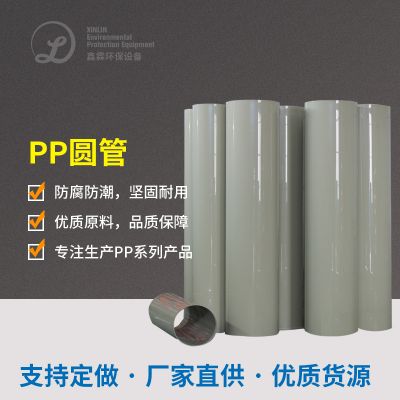
五、机器选择型号清淡(地方重要的机器)
六、行业启示
工艺优化:推广低温低压注塑技术(LCP),减少苯乙烯挥发;
涂料技术革新:开放耐炎热、耐灼伤的陶瓷图片基挽回涂料代替经典铝合金机;
智力化管控:召开会议手机在线VOCs污染监测操作系统(FID+PID)与AI提高数学模型,构建精准性的控风与高效执行。
如需深入推进能力预案(如RTO温暖场仿真模拟、降解剂重复利用线条),请提供了关键生产加工的工艺数据及尾气因素查测评估报告。

 扫一扫添加微信